Kohlefaser (CFK) und Glasfaser (GFK) lassen sich auf einer CNC-Portalfräse gut bearbeiten, wenn Werkzeug, Spannung und Absaugung zum Werkstoff passen. Mit einem Fräser für Holz oder Aluminium kommen Sie dagegen nicht weit: Die Fasern sind hart und schleifen die Schneiden in kurzer Zeit stumpf, die Kanten fransen aus, und der Staub gehört auf keinen Fall in die Werkstattluft.
Dieser Beitrag zeigt, worauf es beim CFK-Fräsen und GFK-Fräsen ankommt. Schnittwerte nennen wir bewusst nicht, weil sie vom Laminat, von der Plattenstärke und vom Werkzeug abhängen. Dafür gibt es den Schnittdatenrechner im BZT-Shop und die Angaben des Werkzeugherstellers.
Das Wichtigste in Kürze
- Glas- und Kohlefasern verschleißen normale Hartmetallfräser schnell. Diamantverzahnte oder diamantbeschichtete Fräser halten deutlich länger.
- Ausfransen vermeiden Sie mit vollflächiger Spannung, scharfen Werkzeugen und einem Vorschub, bei dem der Fräser schneidet statt reibt.
- Faserstaub gehört nicht in die Werkstattluft: Absaugung direkt am Fräser ist Pflicht, bei Carbon schützt eine Einhausung zusätzlich die Elektrik.
- BZT-Kunden wie green-composites und DIGICOPTER fräsen CFK und GFK auf der Baureihe PFE.
Warum Carbon und Glasfaser anders zerspant werden
Faserverbundwerkstoffe bestehen aus zwei sehr verschiedenen Bestandteilen: harten Fasern und einem vergleichsweise weichen Harz. Der Fräser muss die Fasern sauber durchtrennen, ohne das Harz zu erhitzen oder die Lagen auseinanderzudrücken. Daraus ergeben sich drei typische Probleme.
- Verschleiß: Glas- und Kohlefasern wirken wie Schleifmittel. Unbeschichtete Hartmetallfräser verlieren ihre Schneide deutlich schneller als bei Holz oder Kunststoff.
- Ausfransen und Delamination: Zieht der Fräser die obere oder untere Lage mit, lösen sich Fasern an der Kante oder die Schichten trennen sich.
- Staub: Beim Fräsen entsteht feiner Faserstaub. Er reizt Haut und Atemwege, und Carbonstaub leitet zusätzlich Strom. Setzt er sich in Schaltschrank oder Motoren ab, kann er Kurzschlüsse verursachen.
Welcher Fräser für CFK und GFK
Für Faserverbund haben sich diamantverzahnte Vollhartmetallfräser durchgesetzt. Ihre Schneide besteht aus vielen kleinen Zähnen, die die Fasern schneiden statt sie zu reißen. Das hält die Kante sauber und verteilt den Verschleiß. Für größere Stückzahlen gibt es diamantbeschichtete Fräser und Werkzeuge mit PKD-Schneiden, die länger halten, aber auch mehr kosten.
Bei Laminaten mit Decklagen oben und unten helfen Fräser mit gegenläufiger Spirale, sogenannte Kompressionsfräser. Sie drücken die Fasern an beiden Seiten zur Plattenmitte hin und verhindern so das Ausfransen oben und unten zugleich.
Passende Werkzeuge finden Sie im BZT-Shop unter diamantverzahnte Fräser. Was bei der Auswahl eines Fräsers grundsätzlich zählt, steht im Beitrag Auswahl des richtigen Fräswerkzeugs.
Saubere Kanten ohne Ausfransen
Die meisten Kantenfehler entstehen, weil die Platte beim Fräsen schwingt oder der Fräser zu lange im Material reibt. Folgende Punkte helfen in der Praxis:
- Platte vollflächig spannen, am besten auf einem Vakuumtisch mit Opferplatte. Dünne Platten schwingen sonst zwischen den Spannpunkten.
- Scharfe Werkzeuge verwenden. Ein stumpfer Fräser erzeugt Wärme, das Harz wird weich und die Kante franst aus.
- Vorschub und Drehzahl so wählen, dass Späne und kein Mehl entstehen. Zu wenig Vorschub bei hoher Drehzahl lässt den Fräser reiben.
- Konturen in mehreren Zustellungen fräsen und zum Schluss eine dünne Schlichtbahn nachziehen.
- Beim Bohren eine Opferplatte unterlegen, damit die Austrittsseite nicht ausbricht.
Absaugung und Arbeitsschutz
Bei CFK und GFK ist die Absaugung Pflicht. Saugen Sie den Staub direkt am Fräser ab, mit einer Absaughaube an der Spindel und einem Sauger, der für feinen Staub ausgelegt ist. Welche Staubklasse Ihr Betrieb braucht, klären Sie am besten mit Ihrer Fachkraft für Arbeitssicherheit.
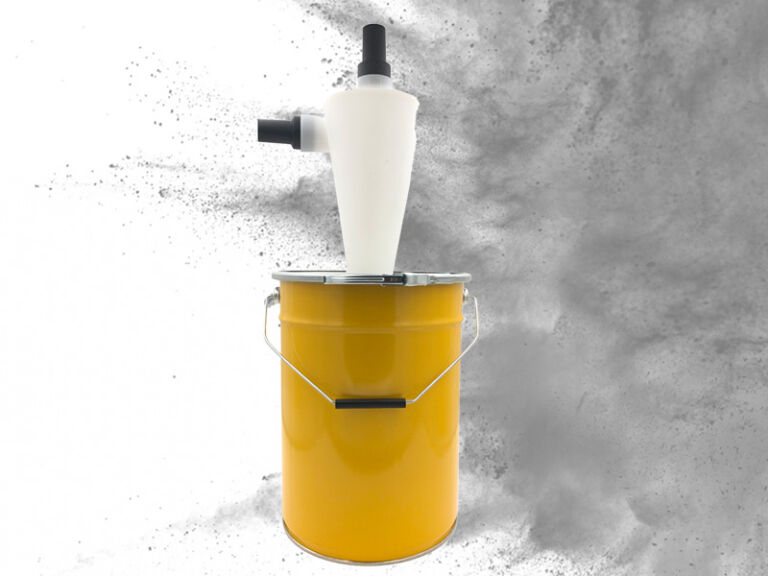
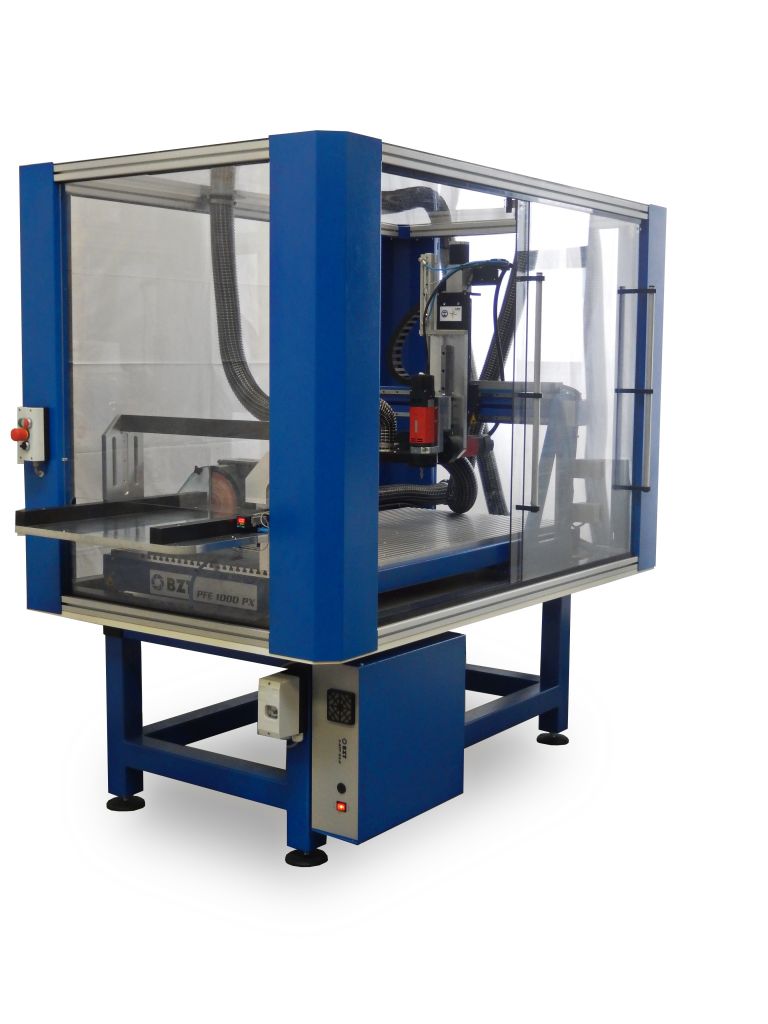
Eine Einhausung um die Maschine hält den Staub zusätzlich vom Arbeitsplatz fern und schützt die Elektrik. Für Carbon ist das besonders wichtig, weil der leitfähige Staub in Motoren und Schaltschrank Schaden anrichten kann. Absaugtechnik für die Portalfräse gibt es im BZT-Shop. Eine Alternative zum klassischen Sauger beschreibt der Beitrag über den Zyklonabscheider.

Welche Portalfräse für Faserverbund
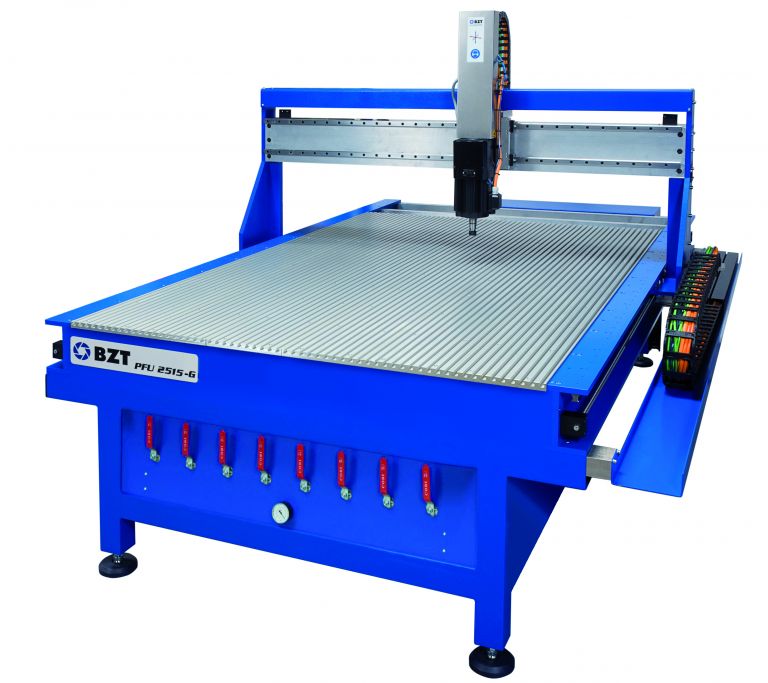
Für Platten und Formteile aus CFK und GFK kommt es auf eine steife Maschine, genug Durchlasshöhe für Formen und eine gute Absaugung an. Verbundwerkstoffe gehören bei vielen BZT-Baureihen zu den vorgesehenen Werkstoffen, darunter die PFE, die PFU und die PFH.
Zwei Kunden zeigen, wie das im Alltag aussieht. Bei green-composites in Schwelm entstehen Bauteile aus GFK- und Kohlefaser-Sandwich. Auf einer PFE 1500 mit hohem Portal fräst die Firma Teile und Formen in 2D und 3D, neben GFK und CFK auch Hartschaum, Toolingblock und Aluminium, und das beinahe täglich. DIGICOPTER arbeitet seit Dezember 2011 mit einer PFE und fräst darauf vor allem CFK- und GFK-Teile bis 10 mm Stärke für die eigenen Multicopter. Beide Berichte lesen Sie bei den Kundenstimmen.
Welche Baureihe zu Ihren Teilen passt, grenzen Sie im Maschinenfinder nach Werkstoff und Plattengröße ein. Mehr zur Bearbeitung von Kunststoffen und Verbundwerkstoffen steht auf der Seite Kunststoffbearbeitung.
Ihr Material vorab testen
Wenn Sie nicht sicher sind, wie sich Ihr Laminat fräsen lässt, testen wir es auf den Vorführmaschinen in Leopoldshöhe. Bringen Sie dafür Musterplatten mit und vereinbaren Sie einen Termin für eine Live-Demonstration.
Häufige Fragen zum Fräsen von CFK und GFK
Kann ich CFK mit einem normalen Hartmetallfräser fräsen?
Für ein paar Schnitte geht das, der Fräser wird aber schnell stumpf und die Kanten fransen aus. Für regelmäßige Arbeit mit CFK und GFK nehmen Sie diamantverzahnte oder diamantbeschichtete Fräser.
Wie verhindere ich, dass die Kanten ausfransen?
Spannen Sie die Platte vollflächig, arbeiten Sie mit scharfen Werkzeugen und wählen Sie den Vorschub so, dass der Fräser schneidet statt reibt. Bei beidseitigen Decklagen helfen Kompressionsfräser, die die Fasern zur Plattenmitte drücken.
Ist Carbonstaub gefährlich?
Feiner Faserstaub reizt Haut und Atemwege und sollte nicht eingeatmet werden. Carbonstaub leitet außerdem Strom und kann Elektronik beschädigen. Saugen Sie deshalb direkt am Fräser ab und klären Sie die nötige Schutzausrüstung mit Ihrer Fachkraft für Arbeitssicherheit.
Welche BZT-Portalfräse eignet sich für CFK und GFK?
Verbundwerkstoffe sind bei mehreren Baureihen vorgesehen, zum Beispiel bei PFE, PFU und PFH. Welche Größe und Ausstattung passt, hängt von Plattengröße, Stückzahl und Formhöhe ab. Das klären wir gern in der Beratung.
Fragen zur Bearbeitung von Faserverbund?
Carsten Behrend berät Sie zu Maschine, Werkzeug und Absaugung für CFK und GFK. Im Showroom in Leopoldshöhe sehen Sie die Maschinen im Betrieb.
Carsten Behrend, Vertrieb & Beratung · 05202 99 30 6-86