
Beim Fräsen kann sich der Fräser in zwei Richtungen durch das Material bewegen: im Gleichlauf oder im Gegenlauf. Der Unterschied klingt nach Theorie, hat aber direkte Folgen für die Oberfläche, die Wärme an der Schneide und die Lebensdauer des Werkzeugs. An einer CNC-Portalfräse legen Sie die Richtung im CAM-Programm fest, meist mit einem einzigen Häkchen.
Auf der CNC ist Gleichlauffräsen der Normalfall. Gegenlauffräsen hat seinen Platz, wenn der Antrieb Spiel hat oder das Material an der Kante ausreißt.
Das Wichtigste in Kürze
- Beim Gleichlauffräsen läuft die Schneide mit dem Vorschub, beim Gegenlauffräsen dagegen.
- Gleichlauf erzeugt weniger Wärme, glattere Oberflächen und weniger Verschleiß, braucht aber einen spielarmen Antrieb.
- An der CNC-Portalfräse mit Kugelrollspindeln ist Gleichlauf deshalb der Normalfall.
- Faustregel bei rechtsdrehender Spindel: Außenkontur gegen den Uhrzeigersinn, Innenkontur im Uhrzeigersinn ergibt Gleichlauf.
Was ist Gleichlauffräsen?
Beim Gleichlauffräsen bewegt sich die Schneide an der Eingriffsstelle in dieselbe Richtung wie der Vorschub. Der Zahn taucht also mit der größten Spandicke ins Material ein und läuft dünn aus. Weil die Schneide sofort schneidet, entsteht wenig Reibung und damit wenig Wärme.
Die Schnittkraft drückt das Werkstück dabei auf den Tisch. Das ist gut. Gleichzeitig zieht sich der Fräser aber in Vorschubrichtung ins Material, und deshalb braucht Gleichlauf einen spielarmen Vorschubantrieb: Hat die Achse Spiel, springt der Fräser nach vorn, und im schlimmsten Fall bricht das Werkzeug.
Was ist Gegenlauffräsen?
Beim Gegenlauffräsen läuft die Schneide gegen den Vorschub. Der Zahn setzt mit einer Spandicke von fast null an, gleitet ein kurzes Stück über die Oberfläche und beginnt erst dann zu schneiden. Dieses Gleiten erzeugt Reibung und Wärme, die Schneide verschleißt schneller und die Oberfläche wird oft rauer.
Die Schnittkraft hebt das Werkstück eher vom Tisch ab, deshalb muss es gut gespannt sein. Der Fräser drückt sich dafür nicht ins Material, sondern gegen den Vorschub. Bei Maschinen mit Spiel im Antrieb, etwa älteren konventionellen Fräsmaschinen, ist das die sichere Richtung. Auch mit der Oberfräse aus der Hand arbeiten Sie im Gegenlauf.
Gleichlauf und Gegenlauf im Vergleich
| Merkmal | Gleichlauffräsen | Gegenlauffräsen |
|---|---|---|
| Schneide an der Eingriffsstelle | läuft mit dem Vorschub | läuft gegen den Vorschub |
| Spandicke beim Eintritt | groß, läuft dünn aus | fast null, wird dicker |
| Reibung und Wärme | gering | höher |
| Oberfläche | meist glatter | meist rauer |
| Werkzeugverschleiß | geringer | höher |
| Kraft auf das Werkstück | drückt auf den Tisch | hebt vom Tisch ab |
| Voraussetzung | spielarmer Vorschubantrieb | auch bei Spiel im Antrieb |
| Typischer Einsatz | CNC-Fräsen, Schlichten | Maschinen mit Spiel, Handfräsen, Sonderfälle |
Warum Gleichlauf an der CNC-Portalfräse der Standard ist
Eine CNC-Portalfräse bewegt ihre Achsen über Kugelrollspindeln oder, bei langen Achsen, über Zahnstangen, und weil in einem Kugelgewindetrieb umlaufende Kugeln statt Gleitflächen die Kraft übertragen, arbeitet er spielarm. Damit fällt der wichtigste Nachteil des Gleichlauffräsens weg. Die Vorteile bleiben.
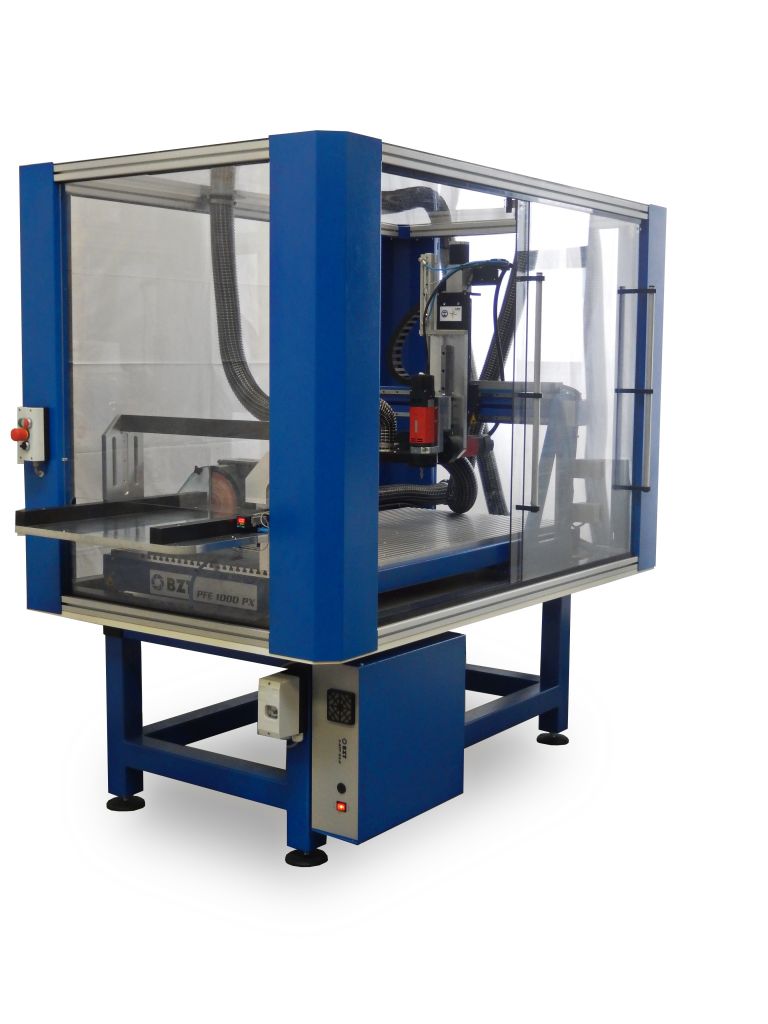
Bei den BZT-Portalfräsen laufen zum Beispiel die PF, die PFE und die PFU in allen Achsen auf Kugelrollspindeln. Große Baureihen wie die PFA nutzen für die langen Achsen schrägverzahnte Zahnstangen.
Welche Richtung für welchen Werkstoff
- Aluminium und NE-Metalle: Gleichlauf. Die Schneide reibt weniger, dadurch klebt weniger Material an der Schneide an und die Oberfläche wird sauberer. Mehr dazu auf der Seite Aluminiumbearbeitung.
- Kunststoffe: Gleichlauf. Weniger Wärme heißt weniger Aufschmelzen an der Kante. Tipps für Acrylglas stehen im Beitrag Plexiglas bearbeiten.
- Holz und Holzwerkstoffe: meist Gleichlauf, aber die Faserrichtung spielt mit. Reißt eine Kante aus, lohnt ein Versuch im Gegenlauf oder eine letzte Schlichtbahn in der anderen Richtung. Mehr unter Holzbearbeitung.
- Werkstücke mit harter Randschicht: Bei Guss- oder Walzhaut kann Gegenlauf die Schneide schonen, weil sie von unten in die weichere Schicht eintritt.
Fräsrichtung im CAM-Programm einstellen
In den meisten CAM-Programmen wählen Sie die Richtung pro Bearbeitung aus, oft als „Gleichlauf“ und „Gegenlauf“ oder englisch „Climb“ und „Conventional“. Wenn Sie die Bahn selbst festlegen, gilt bei einer rechtsdrehenden Spindel diese Faustregel:
- Außenkontur gegen den Uhrzeigersinn umfahren: Gleichlauf.
- Innenkontur und Tasche im Uhrzeigersinn ausfräsen: Gleichlauf.
- Beim Zickzack-Räumen wechselt die Richtung mit jeder Bahn. Für die letzte Schlichtbahn stellen Sie deshalb eine einheitliche Richtung ein.

Werkzeug und Schnittdaten
Die Fräsrichtung ist nur ein Teil einer guten Bearbeitung. Genauso wichtig sind der passende Fräser, die Drehzahl und der Vorschub. Hilfe bei der Auswahl gibt der Beitrag Auswahl des richtigen Fräswerkzeugs. Startwerte für Drehzahl und Vorschub berechnen Sie mit dem Schnittdatenrechner im BZT-Shop, wo es auch die passenden Fräswerkzeuge gibt. Begriffe rund ums Fräsen erklärt das Lexikon.
Häufige Fragen zu Gleichlauf und Gegenlauf
Was ist besser, Gleichlauf oder Gegenlauf?
An einer CNC-Maschine mit spielarmem Antrieb meist Gleichlauf, weil die Oberfläche glatter wird und das Werkzeug länger hält. Gegenlauf ist sinnvoll, wenn der Antrieb Spiel hat, bei harter Randschicht oder wenn eine Holzkante im Gleichlauf ausreißt.
Warum fräst man mit der Oberfräse im Gegenlauf?
Im Gleichlauf zieht sich der Fräser in Vorschubrichtung ins Material. Aus der Hand lässt sich das kaum kontrollieren. Im Gegenlauf drückt der Fräser gegen die Führungsbewegung, die Maschine bleibt ruhig in der Hand.
Woran erkenne ich im CAM, welche Richtung eingestellt ist?
Die meisten Programme zeigen die Option als Gleichlauf und Gegenlauf oder als Climb und Conventional. Bei rechtsdrehender Spindel bedeutet eine Außenkontur gegen den Uhrzeigersinn Gleichlauf, eine Innenkontur im Uhrzeigersinn ebenfalls.
Fragen zur Bearbeitung auf der Portalfräse?
Carsten Behrend berät Sie zu Maschine, Werkzeug und Einsatz. Im Showroom in Leopoldshöhe sehen Sie die Portalfräsen im Betrieb.
Carsten Behrend, Vertrieb & Beratung · 05202 99 30 6-86